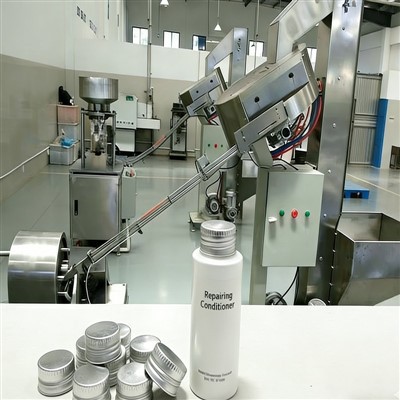
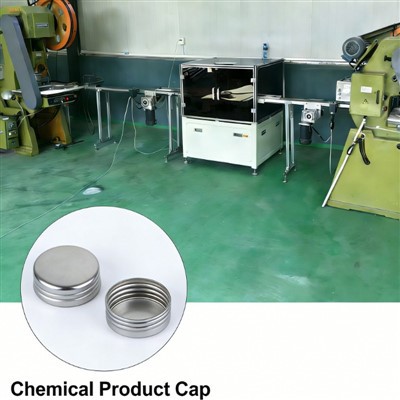
Í daglegri framleiðslu á áli glíma margir rekstraraðilar verksmiðjunnar við erfiðan, algengan vanda: ójafnan gljáa þráðar í einni framleiðslulotu. Flestir nýir rekstraraðilar hafa tilhneigingu til að kenna gæðum hráefnisins um þetta vandamál, en eftir margra ára-vélapróf á staðnum og rakningu tilvika höfum við komist að því að þetta er sjaldan raunveruleg ástæða.
Helsta falið vandamálið liggur í óstöðugleika hitastigs rúllunnar við kaldpressuþræðingu. Hefðbundinn vinnslubúnaður styður aðeins heildarhitastýringu. Í langri-klukkustund og samfelldri framleiðslu á miklum-hraða sveiflast hitastig hlutarúllu oft á milli 3 gráður og 8 gráður. Þræðir sem eru lagaðir á ofhitnuðum svæðum verða daufir og mattir, en hlutar sem eru unnar við venjulegt hitastig sýna bjarta málmáferð, sem skapar ósamræmdan gljáa yfir fullunna húfur.

Þessi litli sjónræni munur er ekki augljós við fyrstu sýn. Samt sem áður leiðir það venjulega til þess að um 15% af vörum falli ekki í strangri útlitsskoðun fyrir hágæða snyrtivöru- og drykkjarumbúðir.
Byggt á raunverulegum verkjapunktum framleiðslunnar er þræðingarbúnaðurinn okkar búinn kvörðun í sundri svæðahita, ólíkri hefðbundinni eins-stillingu hitastýringu. Þessi hönnun getur takmarkað frávik vals yfirborðshita innan 1 gráðu meðan á fullu-álagi stendur. Það kemur á stöðugleika í kaldpressunarmyndunarástandinu, kemur jafnvægi á þráðgljáa allrar lotunnar og hjálpar verksmiðjum að skera úr óþarfa endurvinnslu á útliti og sóun í fjöldaframleiðslu.
 íslenska
- íslenska
- English
- Français
- Deutsch
- 日本語
- Italiano
- Español
- Português
- русский
- Indonesia
- Norsk
- slovenčina
- עברית
- Türkçe
- bosanski
- Srbija jezik (latinica)
- Gaeilgenah Éireann
- বাংলা
- ไทย
- Latviešu
- عربي
- فارسی
- Melayu
- हिंदी
- українська
- Български
- dansk
- Malti
- slovenščina
- 한국어
- Ελληνικά
- O'zbek
- România limbi
- Nederlands
- Eesti
- Kreyòl Ayisyen
- Bai Miaowen
- Việt Nam
- اردو
- Cymraeg
- Lietuvių
- magyar
- Čeština
- Polski
- hrvatski
- Svenska
- Català
- suomi