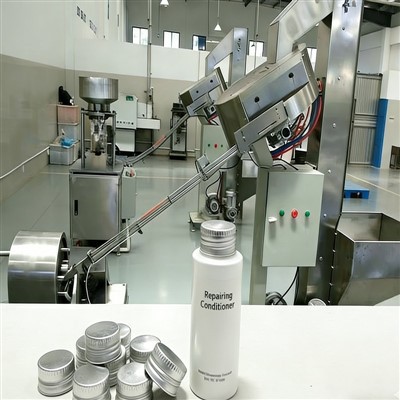
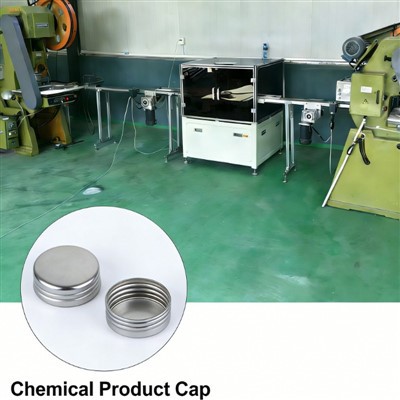
Frá yfir áratug af stillinguframleiðslutæki fyrir hettu, Ég hef tekið eftir einu erfiðu máli sem ruglar flest verkstæðishópa. Margar snittaðar álhettur og öryggishettur sýna stöðugt einn-hliða þráð eða hálf-hring ósnittaða bletti og flestir starfsmenn kenna samstundis um slitin-mót.
Reyndar eru mygluskemmdir sjaldan raunveruleg ástæða, flestir þessara galla stafa af örsmáum frávikum í eyðufóðrunarhæð.

Meðan á stöðugri framleiðslu stendur mun jafnvel 0,15 mm hæðarjöfnun trufla passað milli rúlluhjólsins og áleyðanna, rúllan nær ekki fullri snertingu yfir yfirborð hettunnar, sem skilur eftir ójöfn og ófullkomin þráðamynstur á annarri hlið fullunnar hettanna.
Ég hef séð þetta vandamál gerast víða í mörgum verksmiðjum sem treysta á handvirka kvörðun, starfsmenn athuga venjulega og stilla fóðrunarhæðina aðeins á 20 til 30 lotum. Langir tímar af titringi vélarinnar færa hægt og rólega fóðurstöðuna smátt og smátt, þessar litlu uppsöfnuðu villur skapa smám saman stöðuga gallaða úttak sem auðvelt er að missa af í hefðbundnum skoðunum.

Til að laga þennan algenga iðnaðargalla samþættum við rauntíma leysirhæðarkvörðun inn í hettuvinnsluvélarnar okkar, hún fylgist stanslaust með fóðrunarstöðu hvers auðs- og leiðréttir minniháttar frávik í skyndi.
Út frá raunverulegum verkstæðisgögnum dregur þessi einfalda en áhrifaríka uppfærsla úr hæðartengdum-þráðsgöllum um u.þ.b. 95%, hún kemur í veg fyrir óþarfa moldskipti og kemur á stöðugleika til lengri-framleiðslugæða án aukinnar handavinnu.
 íslenska
- íslenska
- English
- Français
- Deutsch
- 日本語
- Italiano
- Español
- Português
- русский
- Indonesia
- Norsk
- slovenčina
- עברית
- Türkçe
- bosanski
- Srbija jezik (latinica)
- Gaeilgenah Éireann
- বাংলা
- ไทย
- Latviešu
- عربي
- فارسی
- Melayu
- हिंदी
- українська
- Български
- dansk
- Malti
- slovenščina
- 한국어
- Ελληνικά
- O'zbek
- România limbi
- Nederlands
- Eesti
- Kreyòl Ayisyen
- Bai Miaowen
- Việt Nam
- اردو
- Cymraeg
- Lietuvių
- magyar
- Čeština
- Polski
- hrvatski
- Svenska
- Català
- suomi