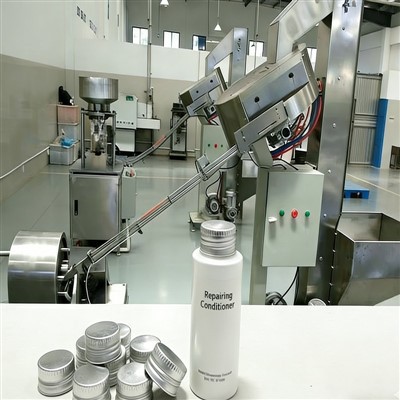
Í málmiframleiðslulínur með loki, hávaði í þræðirúllulagi er ein af litlum bilunum sem auðvelt er að hunsa á staðnum, mörg verkstæðisteymi venjast smávægilegum hávaða í gangi og vísa því einfaldlega á bug sem eðlilegt vélrænt slit, sem oft grafir um langvarandi-gæðavandamál fyrir lotuframleiðslu.
Eftir margra ára-kembiforrit á búnaði og eftirfylgni viðskiptavinar- komumst við að því að seint-lagsslit skapar ójöfn innri bil. Við venjulegan vinnuhraða valda þessar eyður innri rúllur að hristast óreglulega, raunverulegar prófunarskrár okkar sýna að þessi fíngerða titring getur aukið grófleika álhettunnar um 12–18%, með víddarskekkjum á bilinu 0,02 mm til 0,05 mm. Þessar örsmáu frávik koma varla fram í tilviljunarkenndum skyndiskoðunum en munu valda óstöðugum þráðum fyrir fullunnar álhettur og þjófnaðarvörn í fjöldaframleiðslu.

Miðað við það sem við höfum séð í mörgum samvinnuverksmiðjum beinist flest viðhaldsvinna aðeins að því að þagga niður hávaðann tímabundið, það lagar yfirborðsfyrirbæri en skilur öldrun burðarhluta óskipta út, sem leiðir til endurtekinna vandamála í búnaði innan eins eða tveggja mánaða.
Til að leysa þetta algenga vandamál í iðnaði bættum við rauntíma-slitvöktunareiningu við lokunarbúnaðinn okkar. Í stað óvirks viðhalds safnar kerfið stöðugt hlaupandi titringsgögnum til að dæma um framvindu öldrunar. Það býður upp á snemmbúnar áminningar um að skipta um hluta, sem hjálpar verksmiðjum að forðast óvæntar gæðasveiflur og ófyrirséð línustopp fyrirfram.
 íslenska
- íslenska
- English
- Français
- Deutsch
- 日本語
- Italiano
- Español
- Português
- русский
- Indonesia
- Norsk
- slovenčina
- עברית
- Türkçe
- bosanski
- Srbija jezik (latinica)
- Gaeilgenah Éireann
- বাংলা
- ไทย
- Latviešu
- عربي
- فارسی
- Melayu
- हिंदी
- українська
- Български
- dansk
- Malti
- slovenščina
- 한국어
- Ελληνικά
- O'zbek
- România limbi
- Nederlands
- Eesti
- Kreyòl Ayisyen
- Bai Miaowen
- Việt Nam
- اردو
- Cymraeg
- Lietuvių
- magyar
- Čeština
- Polski
- hrvatski
- Svenska
- Català
- suomi